


Ali se težava pogosto pojavlja težava z gubalnimi linijami na barvni površini vinskih škatel? Zakaj ne poskusiš tega trika!
Clicting Edge Technology, Post tiska, matrica - rezanje, vroče žigosanje, embalaža vina
V vsakodnevni proizvodnji je avtor ugotovil, da bodo na vdolbinici obarvane površine naletele obarvane površine vinske škatle: Če je izboklina vdolbine pregloboka, po uporabi ležičnega stroja za lepilo bo situacija, ko se vdolbine ne oblikuje v celoti, kar je za posledico, da se po vinski škatli oblikuje v celoti lepilo; Če je izboklina linije vdolbine preveč plitva, je za oblikovanje potrebno pred zlaganjem. Na splošno se vdolbine ponavadi preveč globoko štrlijo, kar ima za posledico nezadostno lepilo na površini in prazno lepilo po oblikovanju barvne površine. Vendar so dvojne vdolbine bolj nagnjene k zgornji situaciji zaradi tesnega razmika. V tem članku se bo avtor izboljšal pri takšnih vprašanjih z zmanjšanjem časa nastavitve stroja za rezanje matrice - in izboljšanjem stabilnosti linije vdolbine, hkrati pa zagotovil učinek oblikovanja.
Pred izboljšanjem je naše podjetje na splošno uporabljalo 23,8 mm linije rezila, ki so se ujemale z 22,9 mm koničastimi vdolbinami. Na podlagi debeline barvne površine smo se odločili za uporabo 0,3-1,0 mm vdolbine za spodnji kalup in uporabili lepilni trak, da smo kompenzirali tlak na zadnji strani kalupa rezila. Ta pristop ima naslednja vprašanja:
" Če gre za položaj dvojne vdolbine, je težko namestiti zaradi širine samega vdolbinega traku. Vdolbinski trak je treba namestiti dvakrat skozi linijo vdolbine. Za kalupe z več vdolbinic traja veliko časa, da namestite trak vdolbine po metodi prenosa vdolbine rezila. Ker je način namestitve vdolbine, da je vdolbino privezal v položaj vdolbine rezila in ga nato prenesel na spodnji kalup, lahko ta vrsta prenosa povzroči, da se rob vdolbinega traku ne upošteva v celoti. Po rezanju - bodo na robu vdolbine v barvi, kar bo vplivalo na estetiko in lepilno uporabo barvne površine.
(2) Uporabite vdolbine, da se ujemajo z barvnimi površinami različnih debeline in prilagodite debelino vdolbinskih trakov, uporabljenih kadar koli. Če matrica - rezalni mojster nima izkušenj in ne more nadzorovati debeline vdolbinega traku in tlaka lokalnega podzakonskega papirja pravilno, lahko povzroči, da je vdolbina pregloboka ali preveč plitva po rezanju matrice -. Hkrati zaradi težave z združljivostjo med vdolbino in barvno površino traja veliko časa, da popravite dno z lepilnim trakom.
(3) Če v utore vdolbinega traku padajo ostanke ali naplavine, je enostavno povzročiti lomljenje vdolbine izdelka ali posledica šaržnih odpadkov; Vdolbina je plastični izdelek z razmeroma kratko življenjsko dobo.
(4) Ko nastane obarvana površina vinske škatle, če je vdolbina pregloboka po nanosu lepila, ne bo popolnoma napolnjena, kar ima za posledico prazno lepilo na škatli vina; Vdolbina je preveč plitva. Pri ročnem oblikovanju telesa škatle je treba v celoti zložiti vdolbino, kar zahteva dodatno ročno delo. Poleg tega se pred zlaganjem morda ne bo moglo popolnoma zložiti na vdolbino, kar ima za posledico, da se površina papirja odstrani.
(5) Barvna površina z velikim številom vzorcev in vdolbine zahteva razmeroma dolg čas nastavitve stroja, nekateri rezalni matri pa 4-6 ur časa nastavitve stroja.
Izberite različne vrste vdolbinic na podlagi debeline papirja
Po avtorju je bilo ugotovljeno, da so skupni materiali in debeline za barvne površine vinske škatle v glavnem razdeljeni na 150-250G/m2 poseben papir z debelino 0,17-0,28 mm, 215-275G/m2 srebrnega kartona z debelino 0,26-0,34 mm z debelimi filmi in barvnimi površinami in obarvanimi površinami. Zaradi debelejše debeline filma lahko celotna debelina obarvane površine celo doseže 0,5 mm ali več.
Na splošno je treba ujemati debelino papirja in višino vdolbine. Debelejši papir, krajša višina uporabljene linije vdolbine. Nasprotno, tanjši kot je papir, večja je višina uporabljene vdolbine. Prvotna koničasta vdolbina je imela višinsko razliko 0,9 mm od rezila, ki se je v celoti opirala na vdolbino in podzakonski papir, da se ujema z matrico - rezalno vdolbino. Vdolbina je plastični izdelek s kratko življenjsko dobo, višina razlike med koničasto vdolbino in rezilom pa je prevelika. Metoda rezanja matrice - določa, da stabilnost vdolbine ni zelo dobra.
Avtor je izbral koničasto vdolbino 23,4 - 23,6 mm, ki ga je treba uporabiti s 23,8 mm rezilo, kar je zmanjšalo razliko med koničasto vdolbino in linijo rezila ter jo nadziralo pri 0,2 - 0,4 mm. Debelina barvne površine, ki reže matrice, je na splošno 0,2-0,3 mm, kar močno skrajša razliko med višino med vdolbino in linijo rezila ter še izboljša stabilnost vdolbine, ki se reže. Vendar metoda namestitve in višina vdolbinega traku nujno potrebujeta material spodnje kalupa, ki lahko nadomesti vdolbino.
Prilagodite spodnji kalup
Pri uporabi vdolbinskih trakov na spodnjem kalupu obstaja težava težke namestitve vdolbinskih trakov v položaj dvojne vdolbine, ki je čas - potrošen in naporen. Višina vdolbinega traku je na splošno med 0,3 - 1,0 mm, širina utora na sredini vdolbine je na splošno med 1,2 - 3,0 mm, širina pa je na splošno 5,5 mm. Še posebej težavno je ravnati z dvojno vdolbino. Najprej pritisnite vdolbino na eni strani dvojne vdolbine, znova namestite vdolbino in nato nujno namestite še en vdolbino in nato uporabite rezalni stroj -, da pritisnete drugi vdolbina. Po prilagoditvi višine vdolbinskega traku je iskanje stabilnega materiala za spodnji kalup postalo največji dejavnik, ki omejuje rez. Materiali, ki so preveč mehki ali preveč trdi, očitno niso primerni. Avtor se odloči, da bo uporabil vdolbino 23,4-23,6 mm, z višinsko razliko 0,2-0,4 mm od rezalne črte 23,8 mm. Po odstranitvi debeline obarvane površine je treba izbrati debelino materiala, ki se uporablja za zamenjavo spodnjega kalupa med 0,1-0,3 mm. Sprememba debeline materiala spodnjega kalupa je razmeroma majhna, kar še izboljša stabilnost rezanja.
Tako je avtor izbral PTFE obliž z debelino 0,18 - 0,30 mm, kot je prikazano na sliki 1. Najprej je bil celoten kos obliža PTFE vezan na spodnji kalup. Nato smo z rezalno matrico spodnji kalup razrezali prazen, oblike rezalnih in vdolbin na spodnjem kalupu pa so bile pritisnjene. Končno je bilo območje zunaj matrice - rezanje odstranjeno z rezilom. S to metodo za rezanje matrice se vdolbino iztisne s trdim stiskanjem. Primerjava različnih učinkov vdolbine na končni izdelek je prikazana na sliki 2.
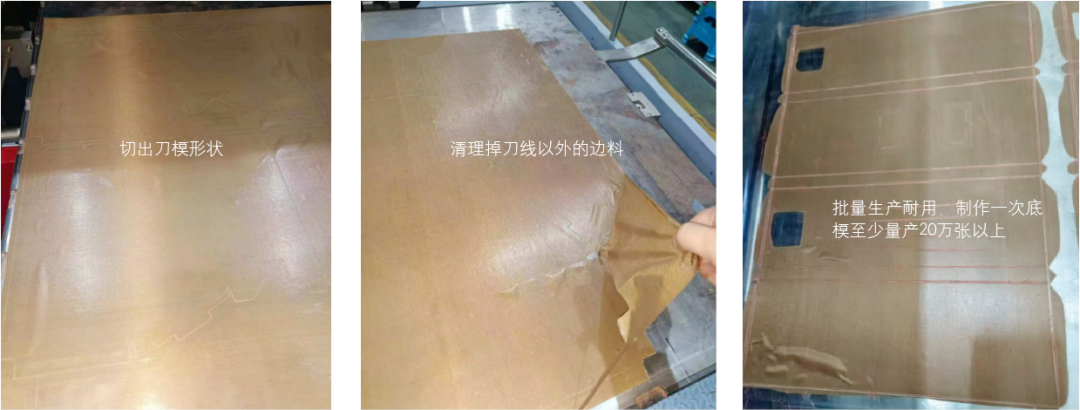
Slika 1 Način namestitve PTFE obliža na spodnjem kalupu
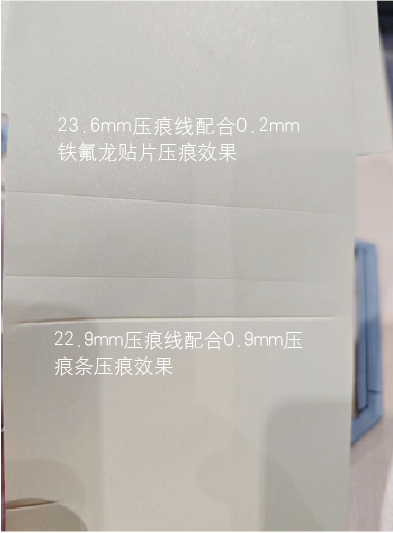
Slika 2 Primerjava končnih izdelkov z različnimi učinki vdolbine
Po izboljšanju trdega načina stiskanja za rezanje - je ravnost vdolbine zadnje vdolbine dobra, izboljšana je celotna protruzija linije vdolbine in ročni koraki se skoraj odpravijo. Naslednji postopek je lažje uporabiti lepilo, spredaj pa se lahko zloži tudi na mestu. Po oblikovanju barvne površine se situacija praznega lepila znatno izboljša; Hkrati močno prihrani čas namestitve spodnjega kalupa. Prvotno ocenjeni čas 4 - 6 ur za namestitev vdolbinskega traku lahko skrajšate na 1 uro. Ko je celoten tlak spodnjega kalupa enakomeren, lahko tlak na zgornji plošči nastavite z dodatnim spodnjim papirjem, ki zahteva le majhne prilagoditve lokalno in prihrani čas za ročno namestitev dodatnega spodnjega papirja. Poleg tega je obliž PTFE nameščen kot celota, z boljšo enakomernostjo tlaka v primerjavi z vdolbino, ki tudi podaljša življenjsko dobo rezanja.
Ta članek izboljša matrico - rezalna linija in spodnji kalup z njihovo optimizacijo. Namesto 22,9 mm koničane linije vdolbine se uporablja 23,4 - 23,6 mm koničasta linija, namesto 0,30-0,30 mm debeline palice debeline 0,18-0,30 mm debeline. To rešuje problem lepljenja lepila na točki vdolbine, skrajša čas za rezanje kalibracije plošče in izboljša stabilnost rezanja.