


Praktični-vodič za odpravljanje napak pri holografskem laserskem vtiskovanju na škatlicah cigaret
Holografski laserski papir za kartice se zaradi svojih edinstvenih dinamičnih optičnih učinkov in izjemnega delovanja proti-ponarejanju pogosto uporablja v hrani, medicini, tobaku, alkoholu in visoko{1}}darilih, kot je prikazano na sliki 1. Ta tehnologija uporablja postopek laserskega holografskega vtiskovanja za natančen prenos mikro-nanostrukturiranih holografskih slik na površino filma ali papirja. V kombinaciji s postopkom nanašanja aluminijastega premaza za ustvarjanje kovinskega sijaja predstavlja embalaža barvit,-tridimenzionalni vizualni učinek pod naravno svetlobo.
Ker proces holografskega laserskega vtiskovanja vključuje več korakov, kot sta fotolitografija in lasersko vtiskovanje z vakuumsko aluminijasto prevleko, lahko na proizvodnjo zlahka vplivajo lastnosti materiala, nastavitve opreme in okoljski dejavniki, kar povzroči težave s kakovostjo, kot so zamegljene slike, neporavnani vzorci in raztegnjeni ali popačeni dizajni. Ta članek sistematično pregleduje ključne točke nadzora kakovosti papirja za holografske laserske kartice in predlaga rešitve za optimizacijo parametrov in spletne preglede za pogoste napake v procesu holografskega laserskega vtiskovanja, s ciljem zagotoviti teoretično podporo in praktične napotke za izboljšanje izkoristka in zmanjšanje proizvodnih stroškov.
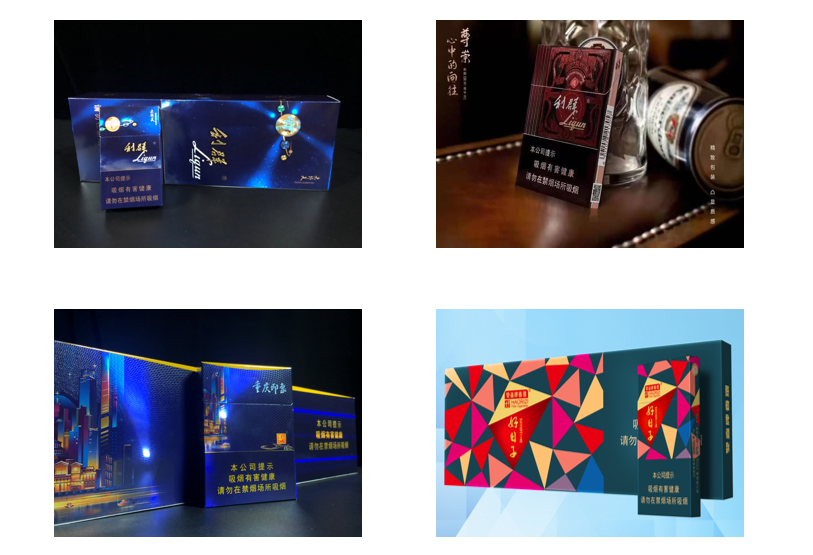
Slika 1 Učinek uporabe laserskega kartona v škatlicah cigaret
Ključne točke za nadzor kakovosti pri holografskem laserskem vtiskovanju kartona
Zaradi optičnih in materialnih lastnosti laserskega kartona ter nastavitev opreme in okoljskih dejavnikov je težko spremljati in nadzorovati kakovost izdelka med postopkom vtiskovanja, zaradi česar so laserske napake bolj verjetne. Da bi zagotovili dosledno kakovost v isti seriji ali celo različnih serijah laserskih izdelkov, zmanjšali odpad laserskega filma in znižali stroške, je treba ukrepe za nadzor kakovosti izvajati v več fazah, kot je prikazano na sliki 2.
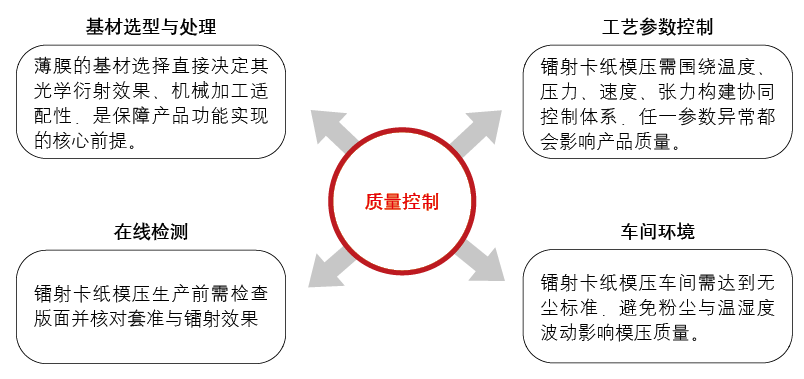
Slika 2 Ključne točke za nadzor kakovosti v postopku oblikovanja papirja za holografske laserske kartice
01/ Izbira in obdelava substrata
Trenutno večina laserskih kartonov na trgu uporablja BOPET (biaksialno usmerjen poliestrski) film kot osnovni film. V primerjavi z BOPP (dvoosno usmerjenim polipropilenskim) filmom ima BOPET razmeroma večjo gostoto in nudi odlično kemično odpornost, toplotno odpornost, odpornost proti obrabi, odpornost na vlago in vodo ter prilagodljivost za sekundarno obdelavo. Ker imajo BOPET folije visoko adsorpcijo na površini, je treba med skladiščenjem paziti na prah in druge nečistoče. Poleg tega morata biti temperatura in vlažnost med skladiščenjem v skladišču zmerni, da preprečite deformacijo filma zaradi temperatur okolice.
Kakovost filmske prevleke neposredno vpliva na kakovost in učinek po oblikovanju, zato je treba med postopkom prevleke debelino prevleke ustrezno nadzorovati pri 2 ~ 3 μm. Običajno uporabljen keramični valj iz aniloksa ima velikost mrežnih očes 150, luknjo v obliki satja 60 stopinj in stranice v obliki črke U-; Če uporabljate kovinske anilox valje, mora biti število očes 150 ~ 160 mesh, količino suhega premaza pa je treba nadzorovati v območju 1,0 ~ 2,0 g/㎡, ko je vsebnost trdne snovi v tekočem materialu 16 %. Med njimi imajo kovinski anilox valji prednosti, kot so nizki začetni stroški nabave, kratki cikli obdelave in priročno vzdrževanje, vendar so njihova odpornost proti obrabi, natančnost tiskanja, odpornost proti koroziji in toplotna stabilnost relativno šibki; Keramični valji iz aniloksa se odlikujejo po odpornosti proti obrabi, natančnosti prenosa črnila, odpornosti proti koroziji in dolgoročni-obstojnosti, zaradi česar so primerni za-hitre scenarije finega tiskanja. Vendar pa imajo pomanjkljivosti, kot so visoki začetni stroški nabave in dolgi cikli obdelave.
02/ Nadzor procesnih parametrov
Med procesom oblikovanja so vključeni proizvodni dejavniki, kot so temperatura, napetost, tlak in hitrost, od katerih vsak odločilno vpliva na kakovost končne folije. Zato je treba med proizvodnjo opraviti natančne prilagoditve glede na dejanske proizvodne pogoje, pri čemer je območje nastavitve prikazano v tabeli 1.
Tabela 1. Tabela parametrov postopka oblikovanja
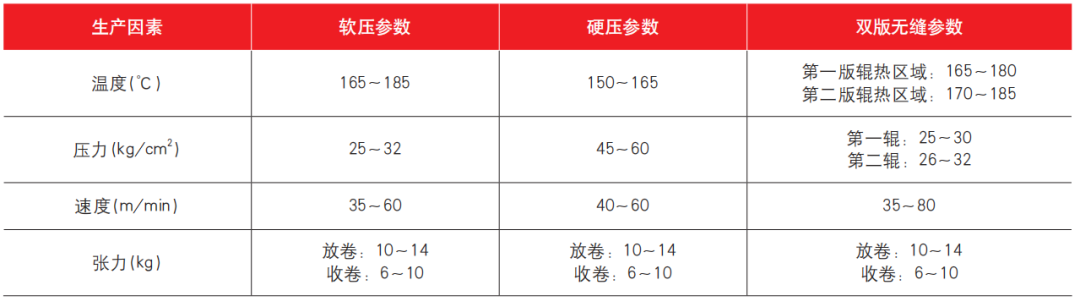
Za postopek holografskega oblikovanja temperatura, hitrost, tlak in napetost niso neodvisni parametri, temveč "sodelovalni nadzorni sistem", oblikovan okoli natančnega posnemanja mikro-nano struktur, ki zagotavlja stabilno delovanje filma in uravnoveša učinkovitost proizvodnje. Vsaka prilagoditev ali sprememba katerega koli parametra bo sprožila ustrezne spremembe drugih parametrov. Previsoke temperature lahko povzročijo lomljenje prevleke, ožig plošče in ožig, kar povzroči zamegljene laserske grafične in besedilne učinke; Če je temperatura prenizka in točka mehčanja smole ni dosežena, se premaz ne bo zmehčal, prenos mikro-nano strukture bo nepopoln in laserski učinek bo slab. Prevelik pritisk povzroči deformacijo filma in poškodbo ploščnega valja; Če je pritisk prenizek, slika in besedilo morda ne bosta v celoti natisnjena. Če je hitrost prehitra, lahko povzroči zamegljene slike in besedilo, lepljenje plošč ali zapletanje filma; Če je hitrost prepočasna, se bo film deformiral zaradi vročine, razbarval in zmanjšal odpornost proti obrabi. Prekomerna napetost povzroči deformacijo filma, zmanjšane fizikalne lastnosti in celo pokanje armature; Če je napetost prenizka, bo film drsel in se zmečkal, kar bo neposredno vplivalo na laserski učinek. Zato ti štirje dejavniki skupaj določajo učinkovitost "nadzora zaprtja filma".
03/ Spletno testiranje
Pred proizvodnjo kalupov morajo upravitelj stroja, IPQC in tehnično osebje izvesti samo{0}}inšpekcijo, medsebojno inšpekcijo in patruljne inšpekcije. Preden zaženete stroj, se prepričajte, da na površini ploščnega valja ni tujkov; Po vklopu je treba odstraniti kos oblikovanega laserskega filma, ga namestiti in registrirati s filmsko ploščo ter preveriti učinek holografskega laserja, da se zagotovi, da izpolnjuje zahteve kupcev. Če pride do odstopanj, je treba hitrost in napetost nemudoma prilagoditi, da preprečite strganje filma. Proizvodnja se lahko nadaljuje šele po potrditvi, da ni težav.
Med proizvodnim procesom stroja za vlivanje je treba vsakih 10–15 minut uporabiti stroboskop za preverjanje ali upočasnitev za preverjanje kakovosti izdelka. Pri izdelkih polnega-formata se osredotočite na pregled njihove kakovosti videza, da preverite težave, kot so puščanje tlaka ali bele lise; Pri pozicioniranju izdelkov je treba posebno pozornost posvetiti deformaciji filma. Če se odkrijejo kakršne koli težave, jih je treba nemudoma prilagoditi. Po vsaki menjavi zvitka je treba ploščni valj obrisati, da preprečite padanje prahu in povzročanje napak pri oblikovanju.
04/ Delavniško okolje
Med-hitrostjo delovanja film absorbira prašne delce in vlago iz okolja, kar posredno vpliva na kakovost oblikovanja. Da bi zagotovili, da proizvodno okolje ustreza standardom brez-prašu-in prahu, morajo zaposleni najprej iti skozi prostor z zračno prho, preden vstopijo v delavnico, da odstranijo prah s svojih teles. Velika nihanja temperature in vlažnosti lahko povzročijo deformacijo filma ali celo spremenijo notranje lastnosti. Zato mora delavnica za oblikovanje vzdrževati razmeroma stabilno delovno okolje s temperaturo 20 ~ 25 stopinj in vlažnostjo 55 % ~ 65 %.
Pogoste težave s kakovostjo in rešitve v postopkih oblikovanja papirja s holografskimi laserskimi karticami
Na postopek oblikovanja papirja za holografske laserske kartice vpliva več dejavnikov, kot so lastnosti materiala, parametri opreme in okoljski pogoji, kar povzroči napake v kakovosti. Na podlagi dejanskih proizvodnih pogojev so povzeti vzroki, značilnosti in ciljne rešitve za štiri vrste ključnih težav s kakovostjo, ki uravnotežijo praktičnost in uporabnost.
01/ Holografsko besedilo in slikovne informacije so na splošno zamegljene
Dokončane slike in besedilo nimajo jasne teksture, nimajo 3D-učinkov in tri-dimenzionalnega občutka, pod -močnimi mikroskopi pa mikro/nano strukture morda ne bodo popolnoma zapolnjene. Te napake so v glavnem posledica štirih ključnih dejavnikov:
(1) Nezadostna temperatura. Prevleka ni dosegla temperature mehčanja, ima slabo pretočnost in ne more zapolniti globoke mikrostrukture laserske plošče.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Prehitra hitrost. Kontaktni čas med filmom in lasersko ploščo je < 0,08 s, mikro-nano struktura pa se loči, preden je polnjenje končano.
(4) Kontaminacija s plesnijo. Mikro-nano strukturo laserske plošče blokirajo prah in filmske oborine, kar onemogoča prenos slik in besedila.
Za odpravo zgoraj navedenih vzrokov so potrebni natančni ukrepi:
(1) Ustrezno povečajte temperaturo ploščnega valja, da dosežete visok pretok v osnovni filmski prevleki, s čimer zagotovite popolno zapolnitev globoke mikrostrukture laserske plošče.
(2) Povečajte pritisk med valji plošče, da v celoti vtisnete grafične informacije laserske plošče na osnovni film z zadostno pogonsko silo, še posebej primerno za 3D-grafiko in besedilo z globino > 0,5 μm.
(3) Zmanjšajte hitrost odvijanja in navijanja, podaljšajte kontaktni čas med osnovnim filmom in ploščnimi valji ter zagotovite popolno replikacijo mikro- in nano struktur.
(4) Pred laminiranjem temeljito preglejte lasersko ploščo in se prepričajte, da ni nobenih izpustov ter da so slike in besedilo jasni. Takoj obrišite površino, da odstranite prah in usedline ter preprečite strukturne blokade.
02/ Delno nepopolne slike in besedilo
Pojav končnih izdelkov, ki prikazujejo vodoravne in navpične fiksne trakove ali manjkajočo grafiko na območjih robov, medtem ko druga območja ostanejo normalna, povzročajo predvsem štirje ključni dejavniki:
(1) Nenormalno stanje tlačnega valja, ki se kaže kot izboklina na sredini valja, ki povzroča stranske praznine ali odstopanje vzporednosti levo-desno, ki presega 0,02 mm, kar povzroči neenakomeren stik s laminacijo.
(2) Neustrezen nadzor temperature z aksialnim temperaturnim odstopanjem tlačnega valja, ki presega 3 stopinje, nezadostno mehčanje filma v območjih z nizko-temperaturo, nezmožnost popolnega prenosa grafike in besedila.
(3) Obraba kalupa: lokalne mikro-nano strukture laserske plošče se obrabijo zaradi dolgotrajne-laminacije, kar vpliva na natančnost replikacije grafike in besedila.
(4) Neuravnoteženost v nastavitvi napetosti, nezadostna napetost robov širokega filma, ki povzroča lokalno napako zaradi lažnega pritiska.
Za odpravo zgornjih vzrokov je treba upoštevati naslednje postopke: Najprej preglejte lasersko ploščo, da potrdite morebitne manjkajoče odtise ali lokalno obrabo, ter nemudoma obrišite in očistite vse najdene madeže; Nato preverite ravnost tlačnih valjev, preverite morebitne izbočene napake in hkrati preverite temperaturno prevodnost tlačnih valjev in stanje delovanja prenosnega sistema, da zagotovite enakomernost temperature in stabilnost opreme; Če po zgornjem pregledu ni odkritih nobenih nepravilnosti, se ugotovi, da je telo tlačnega valja obrabljeno in deformirano, zato je treba tlačni valj nemudoma zamenjati, da se ponovno vzpostavi natančnost stiskanja in odpravi težava z manjkajočo grafiko in besedilom.
03/ Grafično raztezanje in deformacija
Dimenzijske razlike med slikami in besedilom končnega laserskega filma ter dimenzijami zasnove ter opaženo povečanje obdobja mikro-teksture pri veliki povečavi so v glavnem posledica treh glavnih dejavnikov:
(1) Nadzor čezmerne napetosti. Vzdolžna napetost preseže mejo elastičnosti filma, kar povzroči raztezanje in deformacijo filma, kar posledično spremeni dimenzije grafičnega besedila.
(2) Nastavitev temperature je previsoka. Na primer, ko temperatura obdelave PET folije preseže 230 stopinj, se folija pretirano zmehča, zaradi česar se molekularne verige pod zunanjimi silami raztegnejo, kar ima za posledico nenormalne dimenzije grafike in mikro-teksture.
(3) Neravnovesje pri ujemanju hitrosti. Hitrost navijanja je višja od hitrosti filma, kar ustvarja natezno silo na filmu, povzroča vzdolžno raztezanje in na koncu povzroči dimenzijska odstopanja med slikami in besedili.
Za odpravo zgornjih vzrokov je mogoče sprejeti naslednje ciljne ukrepe:
(1) Zmanjšajte vzdolžno napetost med obdelavo filma in zagotovite, da vrednost napetosti ostane znotraj mejnega območja elastičnosti filma, da preprečite grafično deformacijo, ki jo povzroči prekomerno raztezanje.
(2) Ustrezno znižajte temperaturo tlačnega valja; na primer, temperaturo obdelave PET folije je treba vzdrževati pod 230 stopinj, da se prepreči prekomerno mehčanje folije in raztezanje molekularne verige.
(3) Prilagodite hitrosti navijanja in odvijanja, da zagotovite, da se hitrost navijanja ujema s hitrostjo potovanja filma, odpravite napetost, ki jo povzročajo razlike v hitrosti, preprečite vzdolžno raztezanje filma in zagotovite dimenzijsko natančnost grafike in besedila.
04/ Neusklajenost besedila in slik
Neusklajenost med holografskimi grafičnimi in besedilnimi informacijami ter drugimi filmskimi oznakami, netočno gnezdenje ali neusklajenost med plastmi več{0}}barvne holografije so v glavnem posledica treh vrst težav:
(1) Neporavnana folija. Nestabilna napetost povzroči neenakomerno silo na filmu ali odstopanja v vzporednosti tlačnega valja, kar lahko povzroči bočno odstopanje filma in povzroči neusklajenost grafike.
(2) Odstopanje položaja kalupa. Če sta laserska plošča in tlačni valj ohlapno povezana, je laserska plošča nagnjena k premikanju položaja med postopkom oblikovanja, kar povzroči netočno pozicioniranje slike in besedila.
(3) Nihanja hitrosti. Hitrost filma niha med hitro in počasno, kar moti navpično sinhronizacijo besedila in zatiranja slike, kar povzroča neporavnanost.
Za odpravo zgornjih razlogov je treba najprej primerjati film z vzorci za natančno merjenje odstopanja, nato pa izvesti ciljne ukrepe:
(1) Če gre za bočno odstopanje, prilagodite stabilnost hitrosti filma, da odpravite vpliv nihanj hitrosti, hkrati pa optimizirajte temperaturo valja, da izboljšate neporavnanost filma.
(2) Če gre za vzdolžno odstopanje, se osredotočite na prilagajanje napetosti filma, da zagotovite stabilnost napetosti in se izognete vzdolžni neusklajenosti, ki jo povzročijo nihanja napetosti.
(3) Če gre za odstopanje v položaju kalupa, ponovno-popravite prileganje med lasersko ploščo in tlačnim valjem, popravite vzporednost valjev in odpravite težavo z netočnim pozicioniranjem pri izvoru, s čimer zagotovite natančnost postopka gnezdenja holografske grafike.
Povzetek in Outlook
V prihodnosti lahko postopek oblikovanja papirja s holografskimi laserskimi karticami doseže preboje na področju materialov, postopkov in varstva okolja: na strani materiala razvijte in uporabite več obnovljivih in biološko razgradljivih substratov, razvijte tanke, visoko-trdne filme in izboljšajte njihovo združljivost s postopki oblikovanja; Optimizirajte oblikovane valje in visoko{1}}hitro-opremo široke-širine v procesu za izboljšanje-učinkovitosti proizvodnje v velikem obsegu; Za zaščito okolja se uporabljajo premazi-na vodni osnovi, UV-LED-premazi za strjevanje in drugi materiali z nizkimi emisijami VOC. Ta tehnologija, ki združuje optiko, materiale in tiskarsko umetnost, se je razvila po poti, ki ne prinaša le vizualnih inovacij in industrijskega napredka, temveč tudi bogati razsežnosti človeškega dojemanja in izražanja sveta na edinstven način.
Pri raziskovanju možnosti postopkov oblikovanja papirja za holografske laserske kartice se ta članek dotika le površine tega obsežnega področja in treba je priznati, da imajo trenutne raziskave še vedno omejitve. Ne glede na to, ali gre za preboj v znanosti o materialih, poglabljanje okolju prijaznih procesov ali brezhibno integracijo z inteligentnimi digitalnimi sistemi, vse zahteva globlje in bolj interdisciplinarno raziskovanje.