


Obsežen vodnik za škatle za pakiranje alkohola
Papirnate embalažne škatle so oblikovane z lepljenjem površinskih materialov z oblikovanimi substrati, da se ustvarijo različne komponente, ki se nato sestavijo v več-komponentne škatle. Trenutno postajajo materiali, ki se uporabljajo za papirnato oblikovane embalaže, vse bolj raznoliki in zapleteni. Površinski materiali so večinoma papir, plastika, tkanina, usnje itd., medtem ko so oblikovane podlage večinoma karton, vlaknene plošče srednje{4}}gostote, plastika, bela pločevina in drugi materiali.
Ker te vrste embalažnih škatel uporabljajo široko paleto materialov, imajo dolge proizvodne procese, veliko delov in zapletene strukture, se večinoma izdelujejo ročno. Vendar pa so z znatnim povečanjem povpraševanja na trgu, izboljšavami v industrijski proizvodnji in avtomatizaciji ter vse hujšo konkurenco na trgu postale strukture škatel za te vrste embalažnih škatel v bistvu standardizirane. Za običajne vrste škatel, kot so -zaboji z vedri, ki se odpirajo na vrhu, dvo-toge škatle, škatle v slogu knjige- in škatle s predali, so zdaj uresničene popolnoma avtomatizirane proizvodne linije.
Kot je prikazano na sliki 1, se škatla z vedro-, ki se odpira zgoraj, nanaša na navpično kvadratno škatlo, ki se odpira od zgoraj, z navpičnim ohišjem škatle, opremljenim s pritrjenim preklopnim pokrovom. Kot je prikazano na sliki 2, je dvodelna toga škatla sestavljena iz dveh posameznih škatel, ki nista zapečateni skupaj, pri čemer se zgornja in spodnja škatla prilegata skupaj, da zapreta embalažno škatlo; zgornja škatla je "pokrov", spodnja škatla pa je "osnova". Kot je prikazano na sliki 3, je škatla v slogu knjige embalažna škatla, ki se kot knjiga odpira od desne proti levi. Na splošno je sestavljen iz dveh delov: zunanje lupine in notranje škatle. Zunanja lupina se ovije okoli notranje škatle, del zunanje lupine pa se lahko odpre in služi kot pokrov škatle.
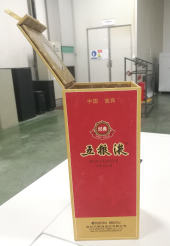
Slika 1 Odpiranje škatle tipa sod-
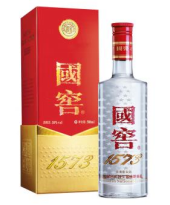
Slika 2 Škatla nebes in zemlje
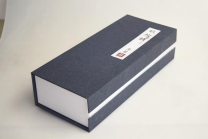
Slika 3 Škatla-v slogu knjige
Kar zadeva zgoraj omenjene tri običajne vrste škatel, obstaja veliko proizvajalcev opreme v Wenzhouju, Zhejiang, in Dongguanu, Guangdong, ki proizvajajo in razvijajo sorodno opremo za avtomatizacijo. Nekateri izdelujejo le pomožno opremo za proizvodne linije, kot so stroji za blisterje in stroji za zgibanje robov; nekateri proizvajajo ustrezno opremo za avtomatizacijo za posebne komponente, kot so stroji za usnjeno ohišje, stroji za sestavljanje pokrovov, sod{1}}stroji za oblikovanje škatle in dvodelni stroji za oblikovanje škatle; nekaj podjetij je razvilo popolnoma avtomatizirane proizvodne linije za posamezno vrsto škatle, ki avtomatizira oblikovanje vsake komponente, avtomatizirano povezavo delovnih postaj za oblikovanje in avtomatizirano sestavljanje komponent, vključno s telesi škatle, pokrovi, blazinicami, odpornimi na udarce, in vrečkami, vendar nimajo zmožnosti izdelave avtomatiziranih linij za več vrst škatle.
Na splošno je razvoj avtomatiziranih proizvodnih linij za to vrsto embalaže še vedno pomanjkljiv. V primerjavi s tradicionalnimi tiskarskimi in pakirnimi stroji, kot so tiskarski stroji, stroji za vroče žigosanje in -stroji za izrezovanje, še vedno obstajajo precejšnje vrzeli v hitrosti, natančnosti, stabilnosti in splošni kakovosti strojev, prihodnje delo pa je še dolgo in polno izzivov. Na podlagi raziskave o izdelkih za alkoholne pijače, prikazanih na policah supermarketov, analizi strukture obstoječih embalažnih škatel za oblikovanje alkoholnih pijač, komunikacije z več proizvajalci embalažnih škatel za oblikovanje alkoholnih pijač in proizvajalci šablon ter obiskov pri proizvajalcih opreme za avtomatizacijo za to vrsto izdelkov, avtor povzema ključne točke strukture embalažnih zabojev za alkoholne pijače, da bi novim udeležencem v industriji pomagal pri učinkoviti izbiri opreme, razvoju novih izdelkov, in doseči hitro in stabilno množično proizvodnjo.
Celoten videz
01 Smer odprtja
Običajno uporabljene škatle-s sodom-odpiranjem na vrhu in škatle-v stilu knjige se odprejo tako, da se pokrov dvigne od desne proti levi, pri čemer je odprtina običajno na desni strani. Je pa v zadnjih letih opazen trend odpiranja pokrova od spredaj nazaj.
Dvo{0}}delne škatle so v glavnem razdeljene na zgornje-odpiranje in spodnje-vrste odpiranja, notranji izdelki pa po odprtju ostanejo v dnu. Če ima vrsta škatle razmerje navpičnih dimenzij, imajo lahko višje enojne škatle površino papirja in strukturo materiala jedra zasnovano v skladu s sod-metodo oblikovanja škatle.
02 Položaj šiva
Prikazana stran je sprednja, položaj sredinskega šiva pa je na splošno ob strani ali blizu hrbta, na levi ali desni strani. Po oblikovanju rob šiva ne sme biti na glavni razstavni površini.
Smer-reza rezanja
Kartonske površine so običajno -izrezane na sprednji strani, medtem ko so plastični-laminirani papir in usnjene površine iz-izrezane na zadnji strani. Poleg tega je pri zelo majhnem številu izdelkov z visokimi zahtevami glede skladnosti kontur guba na barvni površini V-utor na zadnji strani.
Struktura obraznega papirja avtomatskih oblikovalnih strojev
Najpogostejša proizvodna linija strojev za oblikovanje v industriji kot referenco uporablja smer podajanja papirja. Spodnji del obraznega papirja je na desni, rob šiva pa spredaj v smeri naprej. Naprej podajanje je standardni tip stroja. Oblikovanje na standardnem stroju poteka levo v smeri podajanja papirja. Seveda obstaja nekaj škatel z nepravilnimi oblikami ustja ali diferenciranimi zahtevami glede postavitve, ki zahtevajo, da se oblikovalni stroj podaja vzvratno, kar pomeni, da je rob šiva na zadnji plošči.
Spodnji sprednji papir je mogoče povezati s telesom škatle ali ne, še vedno pa je mogoče oblikovati velik rob šiva. Med oblikovanjem se lepilo nanese na zadnjo stran obraznega papirja in material plošče se poravna z eno ploščo čez rob šiva. Hrbtna stran obraznega papirja se drži hrbtne strani plošče, s shematskim diagramom poravnave in oblikovanja, prikazanim na sliki 4.
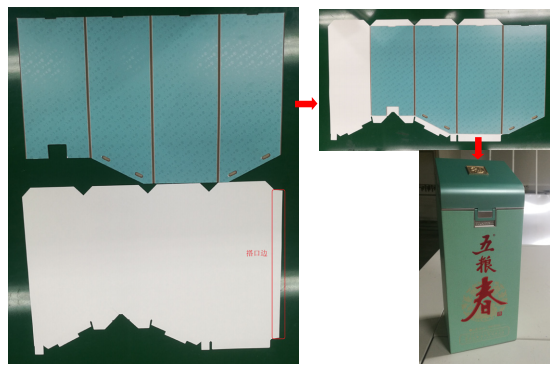
Slika. 4 Shematski diagram poravnalnega oblikovanja
Velikost barvne površine
01
Premer luknje se ujema
Ko sta barvna površina in luknja plošče centrirani in poravnani, je premer barvne površine 4 mm zunaj in 5 mm znotraj, luknja v kartonu pa je enaka premeru notranje luknje barvne površine. Velikost notranjih in zunanjih lukenj barvne površine je enaka kot pri industrijskem kartonu 6 mm.
02
Dvojna vdolbina
Dvojna širina vdolbine se poveča za 0,3 mm glede na debelino plošče.
03
Dizajn roba ust
Rob ustja je razdeljen na tri vrste: reža v ustih, reža v srednjem šivu in spodnja usta, širina roba ust pa je 15 ~ 20 mm. Linija iz-reza na robu ustja in dna je 0,5 mm najbližje liniji ustja in spodnje vdolbine.
Naklon ustnega roba ustja je 90 stopinj, linija-reza ustja škatle v obliki knjige- seka s črto vdolbine, naklon ustnega roba pa je 45 stopinj. Naklon srednjega šiva je 10 ~ 15 stopinj. Naklon spodnjega kroga je 90 stopinj.
04
Barvne stranske dimenzije
Velikost strani srednjega šiva je enaka velikosti druge strani minus 0,5~1 mm.
Industrijska lepenka
01
Karton zmanjša velikost bolj kot svileni papir
Robusten papir, ki zlahka absorbira vodo in ima bistveno večjo velikost, se nanaša na material, ki na zadnji strani ni bil zapečaten, na splošno se nanaša na 105–125 g nizko{2}}gramski papir. Širina površine kartona=ustreza širini svilenega papirja - 0.3 mm, višina kartona=ustreza širini svilenega papirja - 1 mm.
Robusten papir s srednje velikim povečanjem po absorpciji vode se nanaša na material s tesnilno plastjo na zadnji strani, ki se običajno uporablja za 150 ~ 190 g posebnega papirja in belega kartona. Širina površine kartona=ustreza širini robčka -0,5 mm, višina kartona=ustreza širini robčka -1 mm.
Robusten papir z majhnim povečanjem velikosti po absorpciji vode se nanaša na material z vodno tesnilno plastjo na zadnji strani, na splošno se nanaša na 255 ~ 375 g zlatega in srebrnega kartona, velike teže posebnega papirja. Širina površine kartona=ustrezna širina robčka -0,7 mm, višina kartona=ustrezna širina robčka -1 mm.
Vendar stranska širina industrijskega kartonskega šiva ne upošteva zmanjšane velikosti in mora biti skladna s stransko širino druge strani. Ko smo odkrili glavni vzrok težave, smo izdelali ustrezne tehnične zahteve za zamenjavo gumijastega valja za vtiskovanje, najprej je treba izmeriti napako premera obeh koncev, preden zamenjamo valj za lepilo za odtis, in napako, ki presega 0,5 mm, je prepovedano uporabljati na stroju, valj za lepljenje za odtis je treba ponovno -zbrusiti in narediti velike in majhne oznake glave; drugič, izogibajte se velikosti odtisnega lepilnega valja dveh sosednjih enot, obrnjenih na isto stran. Z zgornjimi ukrepi je v bistvu odpravljen problem nenatančnega pretiska, ki ga povzročajo različni premeri obeh koncev gumijastega valjčka.
02
Metoda ujemanja kartona
Na splošno obstajata dva načina za trčenje med srednjimi šivi kartona škatle, konkavne in konveksne zaponke se ujemajo in 45-stopinjski poševni rob je odprt. Na splošno obstajata dva načina trčenja z dnom kartona in spodnjo ploščo, in sicer s konkavnimi in konveksnimi zaponkami ter desno{2}}nagnjenimi robovi.
Po dolgotrajnem-preverjanju, ne glede na to, ali gre za avtomatski oblikovalni stroj ali tradicionalno ročno delovanje, je struktura metode ujemanja konkavne in konveksne sponke bolj stabilna in stabilna, verjetnost visokih in nizkih kotov pa nižja. Globina konkavne in konveksne sponke=debelina kartona -0,1 mm, z razliko 1 mm med širino konkavne in konveksne lege; Zaponka z utorom na dnu škatle je zasnovana s širino 20~35 mm; Konkavna in konveksna zaponka na sredini je oblikovana glede na razdaljo med obema koncema v petih enakih delih po 20 mm.
03
Linija zobnega noža
Industrijski karton pokrova škatle, ki ga je treba zlepiti z blazinicami za pretisne omote in trakovi, je mogoče oblikovati z zobnimi noži za pozicioniranje. Položaj, kjer je treba karton raztrgati, je treba oblikovati z nazobčanim nožem, da zmanjšate robove po trganju.
04
Linija zobnega noža
Širina slogana je 18~25 mm, običajno 20 mm. Zadnji del ustja sodnega zaboja se do polovice preluknja z nožem, 1/3 pa ostane neobrezana glede na debelino kartona.
05
Zahteve za urezovanje
Kot utorov mora biti jasen na risbi kalupa za nože, kot utorov različnih izdelkov v obstoječem postopku pa je prikazan v tabeli 1.
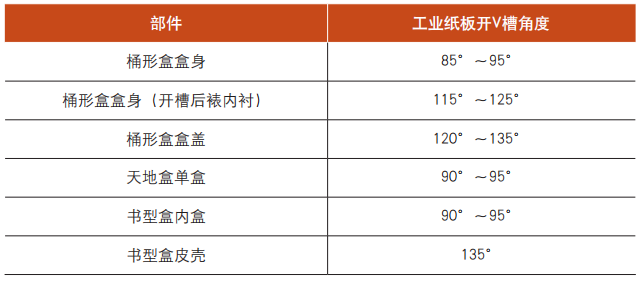
Tabela 1 Rezni koti industrijskega kartona
Premisleki o vsiljevanju
Standardne velikosti papirja v industriji so 787 × 1092 mm za cele liste in 889 × 1194 mm za velike liste, s širino zvitka 787 mm in 889 mm. Običajno je prva dimenzija papirja širina, druga dimenzija pa dolžina, tj. smer vlaken.
Pri urejanju tiskanja poskušajte uskladiti širino papirja s standardnimi velikostmi 787 mm ali 889 mm, da prihranite papir. Proizvajalci papirja verjetno ne bodo spremenili te širine, razen če količina naročila doseže nekaj sto ton. Izvedljivost prilagajanja dolžine papirja je relativno visoka.
01
Nalaganje telesa škatle
Ko nameščate več ohišij škatle, poravnajte glavo-z-glavo ali glavo-z-repom, tako da je sredinska plošča simetrična na sredini, ko uporabljate tri plošče, in poskusite poravnati položaje za rezanje v postavitvi s tremi-polji.
02
Nalaganje pokrova škatle
Za pokrove škatel spojite robove industrijskega kartona v dvo-listno povezavo, povežite s sredinsko matrico ali pikčasto povezavo in nato nadaljujte z več-listnim nanosom.
03
Nalaganje vmesnega papirja
Pri vmesnem papirju z nizko gramaturo in visokim razmerjem med dolžino-in-širino v enem listu, pri nalaganju več listov zagotovite, da je dolga stranica posameznega lista navpična na dolžino papirja, pri čemer je dolga stran vzporedna s širino papirja. Običajno je prva dimenzija posameznega lista vodoravna glede na vlakna.
04
Priključne točke
Povežite liste s pikčastimi točkami, širine 0,8 mm, da olajšate -izrezovanje. Postavite točke na linijo utora V- ali na obe strani reliefa, pri čemer se izogibajte utorom, odprtinam ali vidnim območjem.
Z raziskavami, analizami in proizvodno prakso v zadnjih dveh letih je podjetje vzpostavilo več proizvodnih linij, vključno z avtomatskimi linijami za oblikovanje odprtih-zabojev, teleskopskih zabojev, zabojev-v slogu knjige in tradicionalnih ročnih montažnih linij. Procesna tehnologija in operaterji prihajajo iz prejšnje industrije običajnih zložljivih škatel. Proizvodna zmogljivost je narasla od nič do zdaj dosega 80.000 enot/dan.
Ne glede na to, ali je struktura preprosta ali zapletena in ne glede na spremembe na površini papirja ali substrata, jo je mogoče uporabiti v skladu z zgornjimi skupnimi načeli. Dokler je ujemanje dimenzij jasno - notranje dimenzije zunanje komponente z zunanjimi dimenzijami notranje komponente, ob upoštevanju debeline materiala, nestisnjene debeline in nerezane debeline - lahko novi projekti zmanjšajo proizvodne ovire in hitro vstopijo v množično proizvodnjo.