


Kako rešiti problem zračnih mehurčkov v lepilnih izdelkih? Obsežen povzetek izkušenj glavnega povezovalnega mojstra lepila!
Z nenehnim razvojem tiskarske tehnologije brezžična adhezivna vezava zavzema pomemben položaj v učbenikih, učnih pripomočkih in vezavi knjig zaradi visoke vezave in nizkih stroškov. Vendar je problem zračnih mehurčkov na hrbtni strani lepilnih izdelkov vedno mučil različne tiskarske družbe. To vprašanje ne samo zmanjšuje trdnost in življenjsko dobo knjig, ampak tudi resno vpliva na kakovost videza knjig, kar vodi do pritožb in donosov strank, kar povzroča gospodarske izgube podjetju.
Avtor ima dolgoletne izkušnje z delovanjem linij za lepljenje lepilnih vezi. Z neprekinjenim učenjem in v - globinski analizi celotnega procesa lepljenja bo avtor raziskal vzroke zračnih mehurčkov iz več perspektiv, kot so oprema, proces, materiali in delovanje, v kombinaciji z dejanskimi primeri proizvodnje, in predlagal predloge za optimizacijo postopka lepljenja. Cilj je zagotoviti praktične in izvedljive rešitve za tiskarsko industrijo in izboljšati splošno kakovost izdelkov za lepljenje.
Manifestacija zračnih mehurčkov v lepilnih izdelkih
Zračni mehurčki v lepilnih izdelkih so v glavnem videti kot očitne majhne luknje ali mehurčke na zgornjem in spodnjem delu knjige, pri stiskanju hrbta knjige s silo pa je občutek neenakomernosti. Specifične manifestacije so naslednje:
01/neenakomerna porazdelitev vroče taline
Kot je prikazano na sliki 1, v utrjeni lepilni plasti obstajajo očitne praznine, ki jih tvorijo mehurčki, ali prazne pike na nekaterih območjih, ki jih v celoti odkrijemo z vročo lepilo. Mehurčki povzročajo nezadostno območje vezanja na območju, votli del pa popolnoma izgubi svojo silo vezi. Z rezanjem knjige s sredine zadaj je razvidno, da ni vročega taline ali vroče lepilo na nekaterih območjih hrbta ni trdno in so praznine.
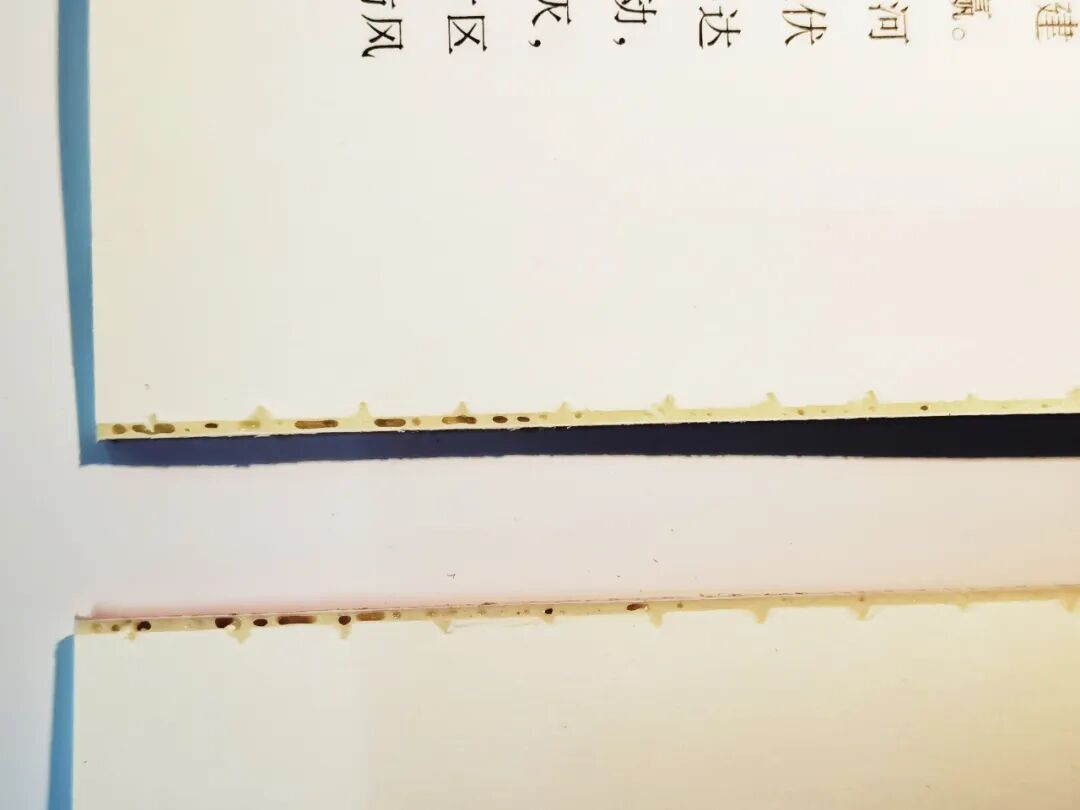 Slika 1: Lepilo na zadnji strani knjige je tanko in ima praznine
02/neskladna debelina lepilne plasti
To vprašanje povzroča, da je površina knjige nazaj neenakomerna (valovita), ki se kaže kot nepravilne valovine, izbokline ali depresije na ozdravljeni površini knjige nazaj, ki niso več v gladkem in enakomernem stanju (kot je prikazano na sliki 2), lahko pa se pojavijo tudi pomembne razlike v debelini adhezivne plasti na zgornjem delu in na sliki 3).
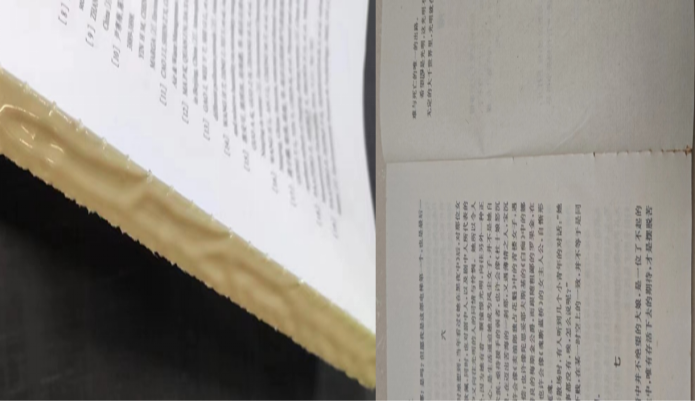
Slika 2: Površina knjige nazaj je neenakomerna in neenakomerna
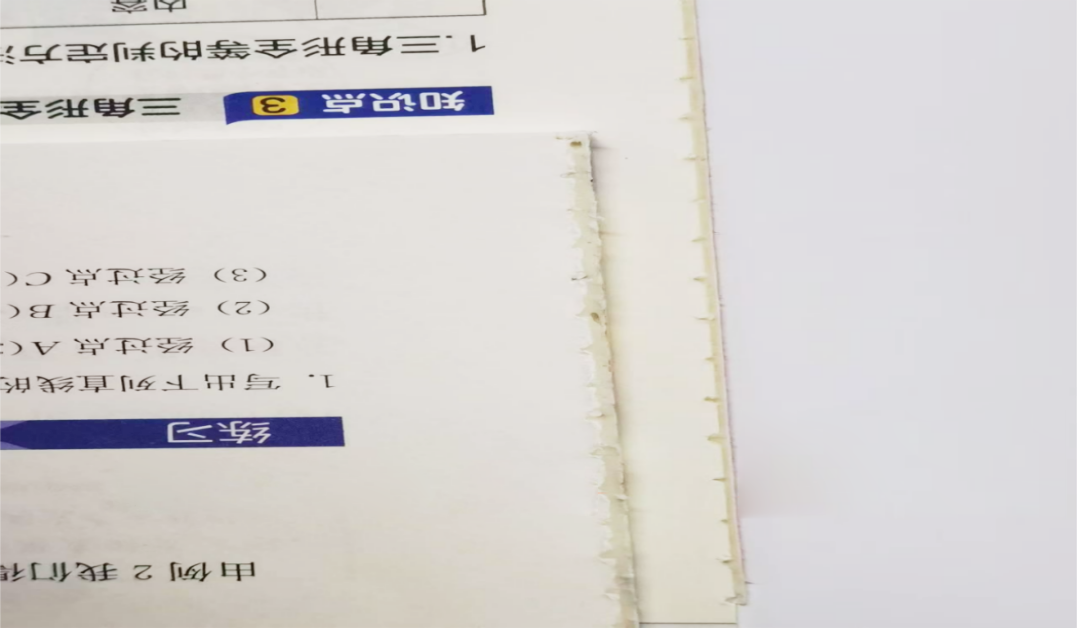 Obstaja pomembna razlika v debelini lepilne plasti med vrhom in dnom slike 3
Vpliv zračnih mehurčkov na kakovost lepilnih izdelkov
01/vpliva na videz izdelka
Eno je, da povzroči splošno neenakomernost ali delno depresijo knjige nazaj, kar vpliva na ravno in splošno lepoto knjige nazaj. Drugi so zračni mehurčki na nebu in stopalih, ki vplivajo na bralna čutila kupcev ali bralcev.
02/Huda kavitacija vpliva na trdnost
Hudi zračni mehurčki tvorijo prazno lepilo, kar omogoča, da se strani lahko ločijo, primanjkuje trdnosti in ne izpolnjujejo nateznih standardov testiranja. V hudih primerih lahko povzroči resne nesreče kakovosti, kot so razbijanje knjige nazaj in ohlapne strani.
03/povzroči donose in pritožbe strank
Mehurčki, večji od 1 mm velikosti na vrhu in na dnu izdelka, lahko povzročijo donosnost kupcev, pritožbe ali celo kazni, kar lahko vpliva na ugled podjetja. Če so zračni mehurčki še posebej hudi, bo izdelek ocenjen kot nekvalificiran pri pregledu kakovosti, kar bo resno vplivalo na ugled podjetja.
Analiza vzrokov zračnih mehurčkov v lepilnih izdelkih
01/Nepravilna prilagoditev mehanizma za lepljenje
(1) Nepravilna kontrola temperature lepila: Prekomerna ali nezadostna lepilna temperatura lahko neposredno vpliva na pretočnost in viskoznost vroče taline, kar ima za posledico neenakomerno prevleko in vpliva na kakovost premaza knjige. Razlika v številu tiskanih listov lahko vpliva tudi na čas strjevanja in hlajenja vroče taline, zato je treba prilagoditi temperaturo lepila glede na sezonske in okoljske temperaturne spremembe.
(2) Neprimeren višinski položaj lepilnega kolesa: Če je lepilo za lepilo previsoko ali prenizko, bo povzročilo neenakomerno porazdelitev vroče taline, kar bo povzročilo prazno lepilo in vplivalo na vezavno moč knjige.
(3) Neprimerna debelina in viskoznost vročega lepila: debelino prevleke je treba prilagoditi glede na debelino knjige, ki je običajno nadzorovana v območju 1,0 ± 0,2 mm (prilagojena glede na debelino jedra knjige, kot je prikazano na sliki 4, kjer je debelina adhesivne plasti pretežna). Neprimerna viskoznost vroče taline lahko vpliva tudi na enakomernost in adhezijo prevleke.
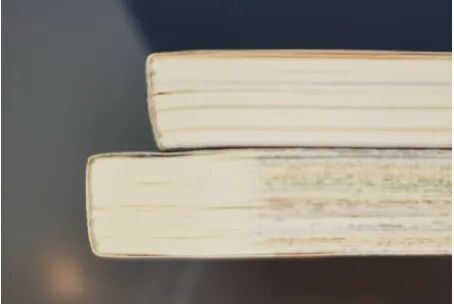
Slika 4: Debelina lepilne plasti je pretanka
(4) Če se lepilno kolo zlomi na napačnem položaju, bo na zadnji strani knjige povzročilo pomanjkanje lepila (kot je prikazano na sliki 5).
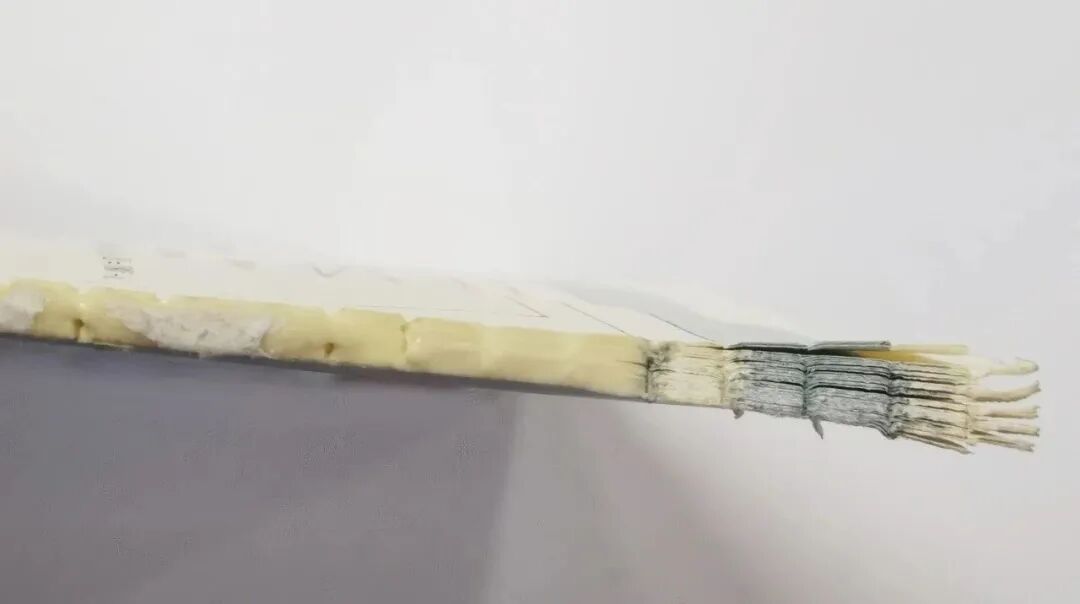 Položaj zlomljene gume na gumijastem kolesu na sliki 5 je netočen in na stopalu ni lepilne tekočine
02/Nepravilna nastavitev rezkanja rezalnika
(1) Reznik rezkanja je močno obrabljeno, in če površina knjige po rezkanju ni brušena čista, neenakomerna ali ima brušene drobce, bo vplivala na kakovost lepilnega premaza (kot je prikazano na sliki 6).
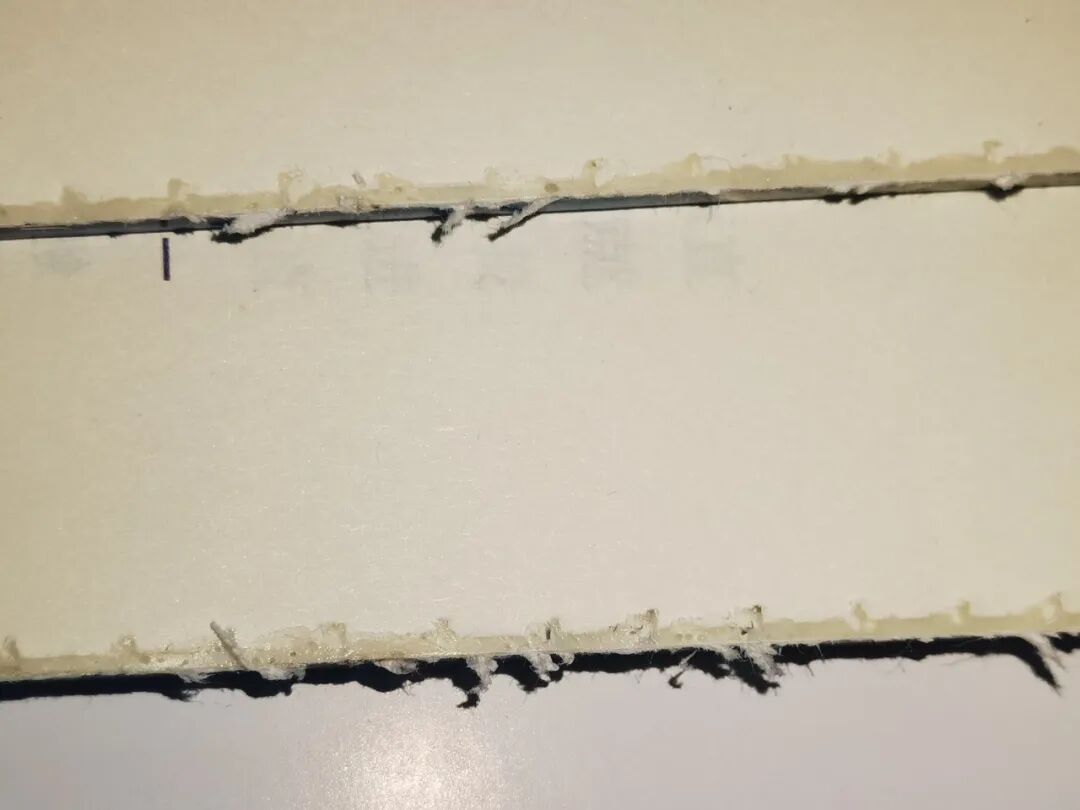 Slika 6: Površina knjige nazaj ni čista
(2) Vrzel med rezkalnim rezilom in tlačno ploščo je prevelika, kar lahko povzroči, da se konec bloka knjige zavije in povzroči neenakomerno rezkanje nazaj.
(3) Nepravilna prilagajanje navpične razdalje od vodoravne ravnine rezkalnega rezila do sponke: Če je razdalja prevelika, bo izpostavljeni del vezave primanjkovalo določene količine napetostnega tlaka, kar bo povzročilo ohlapnost med papirnatimi listi, povečalo globino prodora vročega tablice in povečalo debelino knjige. To bo povzročilo, da je debelina vezave višja od debele zareza, kar ima za posledico napake, kot so zračni mehurčki, gube in gube lokov na knjigi nazaj, in tudi otežuje rezanje končnega izdelka; Če je razdalja premajhna, bo vplivala na globino penetracije vroče taline in vplivala na trdnost vezi.
03/nezadostna prilagoditev mehanizma za oblikovanje paletiziranja
(1) Neprimerna višina ali ravnovesje paletizirajočega mehanizma: Če se vsi mehurčki pojavijo na zadnji strani knjige, je treba prilagoditi višino mehanizma paletiziranja; Če na zgornjem ali spodnjem delu tal obstajajo zračni mehurčki, je treba za prilagoditev ravnovesja podpore uporabiti raven.
(2) Kadar se čas vpenjalnega delovanja mehanizma za paleting ne ujema: "najprej najprej, nato vpenjalnik", "vpenjalnik najprej, nato zgoraj" ali "hkrati vpenjanje", lahko povzroči tudi zračne mehurčke. V tem času je treba prilagoditi čas vpenjalnega delovanja paletizacije.
04/nepravilna izbira papirja in zlaganje
(1) Lahki papir: lahek papir je mehkejši od navadnega laminiranega papirja, strani pa niso popolnoma sploščene, ki tvorijo žepe zraka, ki zlahka povzročijo zračne mehurčke na zadnji strani knjige.
(2) Razlika v teži papirja med pokrovom in glavnim besedilom: Uporaba papirja s težo 200G/m2 ali več za pokrov med uporabo papirja s težo 65 g/m2 ali manj za glavno besedilo lahko povzroči, da pokrov povleče vsebino po nastavitvi, kar ima za posledico zračne mehurčke na zadnji strani knjige.
(3) Nepravilno zlaganje in zlaganje: Nepravilno zlaganje ali zlaganje lahko povzroči gube ali neenakomerne površine na naslovnici knjige (zlasti zakrivljenih hrbtnih knjig), kar lahko povzroči neenakomerno oprijem vročega lepila in nastajanja praznin na knjigi.
05/nepravilna prilagoditev reže
(1) Razmik in globina utorov ne izpolnjujeta standardnih zahtev, kar lahko privede do nezadostnega polnjenja lepila na zadnji strani knjige, kar ima za posledico zračne mehurčke na zadnji strani knjige.
(2) Nož za režo je močno obrabljen, globina reže na zadnji površini knjige pa se razlikuje. Vroče lepilo ni enostavno zapolniti, kar bo vplivalo na kakovost lepilnega premaza (kot je prikazano na sliki 7).
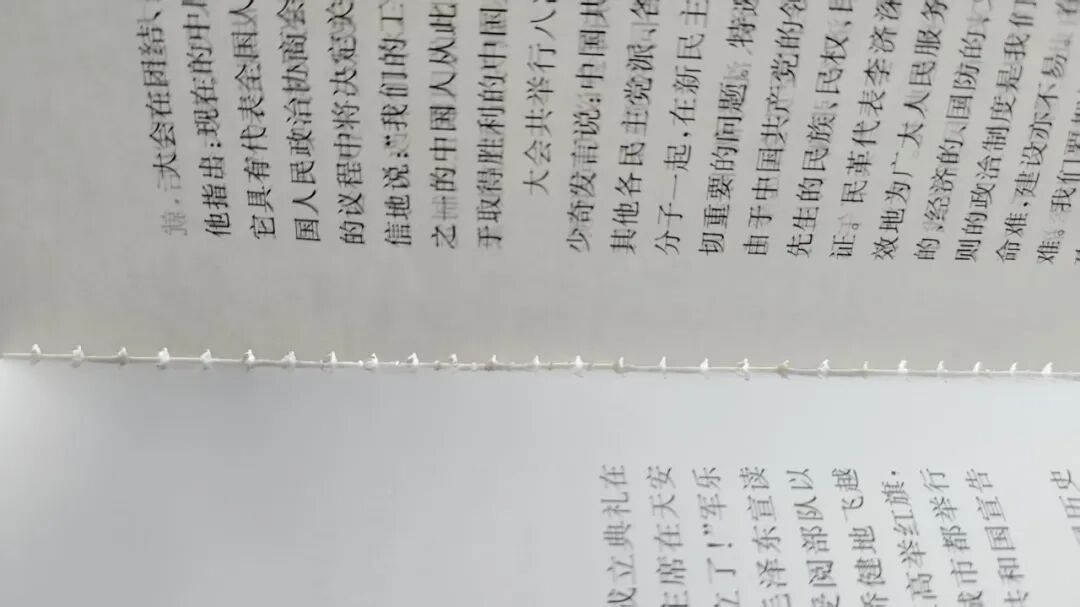
Slika 7: Nož za režo je močno obrabljen in globina reže na zadnji strani knjige se razlikuje
(3) Kot med nožem za režo in knjigo nazaj je napačen, kar lahko povzroči, da papirnati ostanki in papirnate dlake blokirajo režo po rezi, zaradi česar je nemogoče, da bi vroče lepilo prodrlo v režo, kar je povzročilo nezadostno in neenakomerno lepilo na knjigi nazaj, kar vodi do zračnih mehurčkov na knjigi.
06/neskladna prilagajanje sile za vpenjanje knjig
Ko je vpenjalna sila vsakega posnetka knjige v vezavnem stroju lepila neskladna, lahko jedro knjige zlahka vlečete s tlačno ploščo skozi rezkalno zadnjo postajo v sponku knjige s premajhnim pritiskom, zaradi česar je rezkanje nazaj neenakomerno (nagnjeno). Po prehodu skozi žleb bo globina žleba v sprednji in zadnji strani knjige neskladna, podporna sila pa bo tudi neuravnotežena, kar bo povzročilo zračne mehurčke na zadnji strani knjige.
07/Nepravilna uporaba vroče lepila
(1) Če ne izbirate pravilne vrste lepila vroče taline glede na vrsto papirja: Različne vrste papirja bi morale uporabiti ustrezno vrsto lepila vroče taline, na primer papir iz bakrene plošče, ki mora uporabljati lepilo za bakreno ploščo. Mešanje različnih vrst lepila vroče taline ni dovoljeno (lonec za lepilo je treba pri spreminjanju lepila temeljito očistiti), sicer bo na zadnji strani knjige povzročil neenakomerno lepilo, kar ima za posledico mehurčke.
(2) Hitrost stroja se ne ujema z vročo talino: čas strjevanja visokega - hitrosti hitrosti je 3 - 5 sekund in čas odpiranja je 5-7 sekund; Čas strjevanja lepila z nizko hitrostjo je 8-13 sekund, odpiralni čas pa 9-15 sekund. Nepravilna izbira vroče taline, prehitro ali prepočasi čas strjevanja in čas odpiranja, lahko vpliva tudi na kakovost lepila in povzroči zračne mehurčke.
(3) Nestabilna kakovost lepila v vroči talini: Nekatera vroča talina ima slabo kakovost in visoke nečistoče, kar lahko povzroči, da se nečistoče držijo ogrevalne palice lepila ali blokirajo gumijasto cev in kolo, kar ima za posledico neenakomerno lepljenje in nastajanje zračnih mehurčkov.
Rešitev za zračne mehurčke v lepilnih izdelkih
01/Optimizacija in prilagajanje standardov lepilnega mehanizma
(1) Prilagodite temperaturo lepila: Prilagodite temperaturo lepila glede na temperaturo okolice, da zagotovite, da je temperaturna razlika v ± 5 stopinj. Na primer, temperatura lepila lahko poleti nastavite na 160 stopinj in pozimi povečajo na 170 stopinj.
(2) Nastavite višinski položaj gumijastega kolesa: preverite in nastavite višino zgornjega gumijastega kolesa in enakomerno gumijasto kolo, da se zagotovi, da je tlak gumijastega kolesa enakomeren in primeren, pri čemer se izognete, da je previsok ali prenizko.
Predlog za 1 # DOTOVNI LECE LOT: razdalja med 1. lepilom in jedro knjige je 0,50-0,80 mm; Razdalja med 2. lepilnim kolesom in jedrom knjige je 0,80-1,00 mm; razdalja med enotnim lepilom za lepilo in jedrom knjige je 0,85-0,90 mm.
Predlog za 2 # Spodnji lepilni lonec: razdalja med 1. lepilnim kolesom in jedro knjige je 0,80-1,00 mm; Razdalja med 2. lepilnim kolesom in jedrom knjige je 1,80-2,00 mm; razdalja med enotnim lepilom za lepilo in jedro knjige je približno 2,00 mm
(3) Optimizirajte debelino in viskoznost lepila vroče taline: nastavite debelino prevleke glede na debelino knjige, izberite stabilno kakovostno lepilo vroče taline in prilagodite položaj lomljenja lepilnega kolesa. Debelina knjige, debelina lepilne plasti in referenca za navodila so naslednji: Če je debelina knjige manjša od 10 mm, je priporočena debelina lepilne plasti 0,6-1,0 mm. Tanke knjige bi se morale izogibati utrjevanju hrbtenice zaradi prekomerne debeline lepilne plasti; Debelina knjige je 10-30 mm, priporočena debelina lepilne plasti pa 1,0-1,5 mm. Za knjige srednje debeline je treba upoštevati tako prepustnost kot trdnost vročega lepila; Če je debelina knjige večja od 30 mm, je priporočljivo uporabiti debelino sloja lepila 1,5-2,0 mm. Za debele knjige je treba povečati količino lepila, da napolnite utor knjige, in tudi sodelovanje s postopkom vlečenja žleba (globina žleba, večja ali enaka 1,5 mm).
02/Izboljšanje postopka rezkanja
(1) Redno pregledujte rezilo za rezkanje: Standard za pregled je, da je videz brez napak, rob rezila ni pasiviran, učinek rezkanja (hrbtna plošča, hrapavost) in procesni parametri (globinska konsistentnost) so celovito preverjeni. Po potrebi lahko rezilo zmlete ali zamenjate (kot je prikazano na sliki 8).
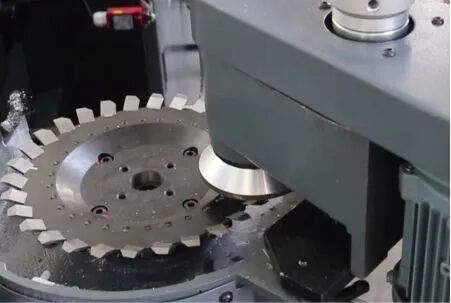
Slika 8 Redni pregled roba rezila hrbta
(2) Prilagodite vrzel med rezkalnim zadnjim rezalnikom in tlačno ploščo: prilagodite vrzel med sprednjimi in zadnjimi rezalniki ter rezkalnim rezilom na 0,1-0,3 mm (na podlagi dejanske merjenja z merilnikom Feelerja), z največ 0,3 mm, zagotoviti, da je brušena knjiga ravna (kot je prikazano na sliki 9).
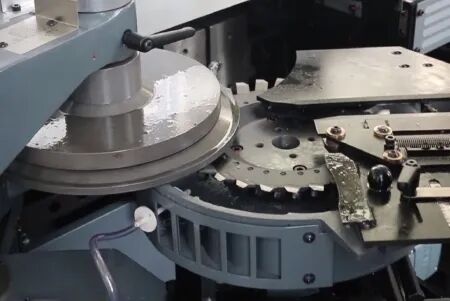
Slika 9 Prilagajanje vrzeli med rezkalnim rezalnikom in tlačno ploščo
(3) Popravite navpično razdaljo od vodoravne ravnine rezalnika zadnjega rezkanja do spodnjega roba posnetka knjige: pravilno popravite izpostavljeni del sponke knjige na vezavi jedra knjige, ki ga običajno priporoča 10 mm. Izpostavljeni del vezave=rezkalni znesek +10 mm. Če je izpostavljeni del vezave 13 mm, potem je znesek rezkanja 3 mm.
(4) Globina rezkanja: Na splošno je debelina papirja 1,5-3,0 mm (papir 80 g/m2 je debel približno 2,0-2,5 mm). Vzemite jedra za odpadke za preskusno rezkanje in preverite, ali je globina rezkanja enakomerna (globina je manjša ali enaka 0,1 mm kvalificirana).
03/Prilagoditev mehanizma za oblikovanje paletiziranja
(1) Prilagodite višino mehanizma za paletizirajoče oblikovanje: prilagodite višino mehanizma za oblikovanje paletiranja glede na količino podaljšanja drsnega drsnika. Kot primer jedro z natančnim modelom Cambridge 12000 je jedro za brušeno zadnjo knjigo ustavljeno na ničelnem položaju nad embalažno tabelo. V tem času je tabela embalaže na najvišji točki, razdalja od delovne površine vodniškega železniškega vložka pa do nizke - napetostne plošče embalažne tabele je 138,5 mm, z napako 0,1 mm. V tem času je višina mehanizma za podporne oblikovanje prav tako trdna kot knjiga nazaj po lepljenju.
(2) Prilagodite ravnovesje mehanizma za oblikovanje paletiziranja: prilagodite ravnovesje paletiziranja glede na položaj zračnih mehurčkov na zgornjem in spodnjem delu knjige in tako zagotovite enakomerno oblikovanje knjige nazaj z napako od spredaj do hrbta 0,1 mm (kot je prikazano na sliki 10).
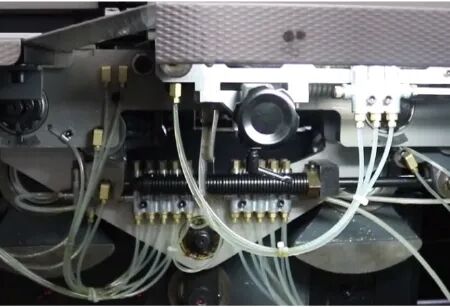
Slika 10 Prilagoditev ravnovesja mehanizma za oblikovanje paletiziranja
04/Ukrepi za optimizacijo papirja
(1) Optimizacijski ukrepi za lahek papir: pred vezanjem je treba kompaktno in povezati lahek papir in ga pustiti več kot 8 ur; Izberite ustrezno lepilo vroče taline; Hitrost, tlak in druge parametre adhezivnega vezalnega stroja prilagodite ustrezno, da zagotovite, da je vročo lepilo enakomerno porazdeljeno in v celoti prodre.
(2) Nadzor plošče nalepk knjig: Prilagodite raven platforme za knjigo, da zagotovite ravnost rezkalnega hrbta in globino utora, pri čemer zagotovite, da so nalepke knjig čiste, brez gub ali kodrov.
(3) V zgodnji fazi komunikacije z založbo je priporočljivo zmanjšati uporabo papirja s pomembno razliko v teži med pokrovom in jedrom knjige pri izbiri materialov za oblikovanje. Če je res potrebno med načrtovanjem, je priporočljivo povečati uporabo vložkov ali oblog za prehod napetosti med obema.
05/Prilagoditev mehanizma reže
(1) Povečajte globino utora na približno 1,2 mm in zagotovite, da vroče lepilo v celoti prodre v utor.
(2) Nadzirajte razmik reže med 5,0-7,0 mm.
(3) Redno pregledujte in zamenjate rezalnik rezkalnega reza in žleba za rezkanje zadnjega strižnega bloka pravočasno.
(4) Standardna zahteva za razmik na reži je 5,0-7,0 mm; Standardna zahteva za globino reže je 1,5 ± 0,5 mm.
06/Prilagoditev sile za vpenjanje
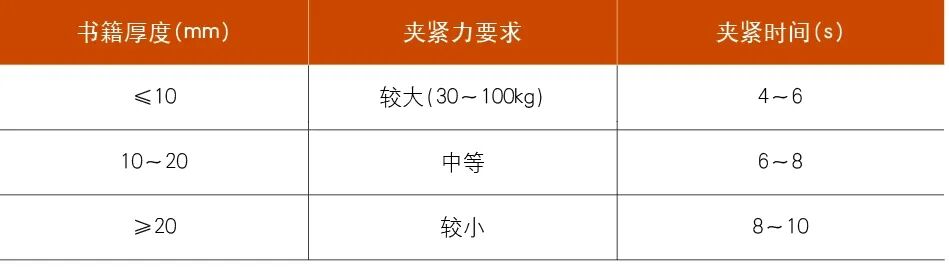
(1) Določite razmerje med debelino knjige in silo vpenjanja glede na standarde, prikazane v tabeli 1.
Tabela 1 Razmerje med debelino knjige in silo vpenjanja
(2) Različne naprave lahko zaznajo podatke knjige prek senzorjev debeline, krmilnik pa se samodejno ujema z premikom vpenjalne plošče, da natančno nadzoruje vrzel vpenjanja. Na primer, ko zaznamo debelino knjige 15 mm, se vpenjalna plošča premakne na vrzel 15 mm+lepilnega zneska (približno 0,5 mm). Ali pa lahko s prilagoditvijo torzijskega vzmetnega tlaka vsakega posnetka knjige na gostitelju lahko dosledna sila vpenjanja vsakega posnetka knjige.
(3) Če je krčenje jedra knjige po vpenjanju manjše ali enako 2,5 mm, je usposobljeno. Zadnji del knjige je naključno pregledan zaradi napak, kot so gube, mehurčki, izpostavljene korenine lepila in prelivno lepilo.
Rešitev problema zračnih mehurčkov v lepilnih izdelkih mora začeti iz več vidikov, kot so oprema, postopek, materiali in delovanje. S sistematično analizo in optimizacijo je mogoče učinkovito izboljšati stabilnost kakovosti lepilnega izdelka. Rešitev, opisana v tem članku, je bila potrjena v dejanski proizvodnji, katerih cilj je zagotoviti ideje vrstnikom za reševanje brezžičnih vezavnih procesov in ima referenčno vrednost za zavezujoče vodje strojev in kakovostne tehnike.